


PTFE Film Nasıl Üretilir? Tüm Üretim Süreci Açıkça Açıklandı
PTFE filmin nasıl üretildiğini anlamaya çalışıyorsanız cevap, sıradan termoplastikler gibi eritilemeyen ve kalıptan çıkarılamayan bir polimerle başlar. Üretim zincirinin tamamı temelde iki farklı süreç etrafında inşa edilmiştir: PTFE reçinesinin üretilmesi, ardından bu reçinenin ince, tek biçimli bir filme dönüştürülmesi. Bu makale, profesyonel bir PTFE film fabrikasında gerçekleşen her adımı takip etmektedir.
PTFE Film Üretiminin Arkasındaki Kimya: Kloroformdan Reçineye
PTFE film üretimi, film ekstrüzyon hattıyla değil, tetrafloroetilenin (TFE) senteziyle başlar.
Rota, fluorsparın sülfürik asitle işlenmesiyle üretilen kloroform ve hidrojen florür ile başlıyor. Kloroform, klorodiflorometan (HCFC-22) oluşturmak için hidrojen florür ile reaksiyona girer. HCFC-22, 600 derece C'nin üzerine ısıtıldığında, daha sonra politetrafloroetileni oluşturan monomer olan TFE'ye ayrılır.
Polimerizasyon aşaması, paslanmaz çelik reaktörlerde yüksek basınç altında gerçekleştirilen radikal bir işlemdir. Süspansiyon polimerizasyonu, yontma için hammadde olan granüler reçine üretir. Dispersiyon polimerizasyonu, PTFE kaplı kumaşlar, bantlar ve emprenye ağların hammaddesi olan ince toz veya sulu dispersiyon üretir.
Anahtar tanım: Kaydırılmış PTFE film, keskin bir bıçakla sürekli bir tabaka halinde tıraşlanan katı, sinterlenmiş bir silindirden yapılır. Bu, eriyik temelli değil, çıkarıcı bir süreçtir.
PTFE Film Üretimi Adım 1: Sıkıştırma Kalıplama ve Sinterleme
Tek bir PTFE filmi tabakasının yontulabilmesi için reçinenin katı bir silindir halinde sıkıştırılması ve sinterlenmesi gerekir.
Granül PTFE reçinesi tartılır, silindirik bir kalıba dökülür ve 50 ila 100 MPa'da preslenir. Ortaya çıkan ön kalıp daha sonra bir sinterleme fırınına yüklenir ve 370 ila 380 derece C'ye ısıtılır. Bu sıcaklıkta reçine parçacıkları yoğun, homojen bir blok halinde kaynaşır.
Soğutma hızı çoğu alıcının beklediğinden daha önemlidir. Büyük bir kütük çok hızlı soğursa, iç gerilimler, bitmiş filmde yüzey kusurları olarak görünen mikro çatlaklar oluşturur. Çapı 100 ila 250 mm olan bir kütüğün güvenli bir şekilde soğuması için genellikle 24 ila 48 saat gerekir.
Kütük çapı aynı zamanda film genişliğini de sınırlar. 300 mm'lik bir kütük, kenar düzeltmeden sonra yaklaşık 250 mm genişliğinde film şeritleri üretebilir. Bazı tedarikçilerin geniş genişlikte PTFE film sunabilmesinin, bazılarının sunamamasının nedeni budur.
PTFE Film Üretimi Adım 2: Sinterlenmiş Kütüğün Kaybolması
PTFE filmi üretmek için sıyırma baskın yöntemdir çünkü PTFE, geleneksel eriyik ekstrüzyonuyla ince bir film halinde ekstrüzyona tabi tutulamaz.
Keskin bir bıçak yüzeyi boyunca hareket ederken hassas bir torna sinterlenmiş kütüğü tutar. Bıçak açısı, ilerleme hızı ve iş mili hızı, son film kalınlığını ve yüzey pürüzlülüğünü kontrol eder. İyi ayarlanmış bir makinede bıçak genellikle 15 ila 25 derece arasında ayarlanır. Keskin bir açı çiziklere neden olabilir, küt bir açı ise çatırtı izleri oluşturabilir.
Tipik yontulmuş film kalınlıkları 0,02 mm ile 0,50 mm arasında değişir. CNC kontrollü ekipmanlara sahip fabrikalar kalınlık toleransını /-0,01 mm'de tutabilmektedir. Bu, contalar, kimyasal hat astarları ve bant desteği için gereken hassasiyet düzeyidir.
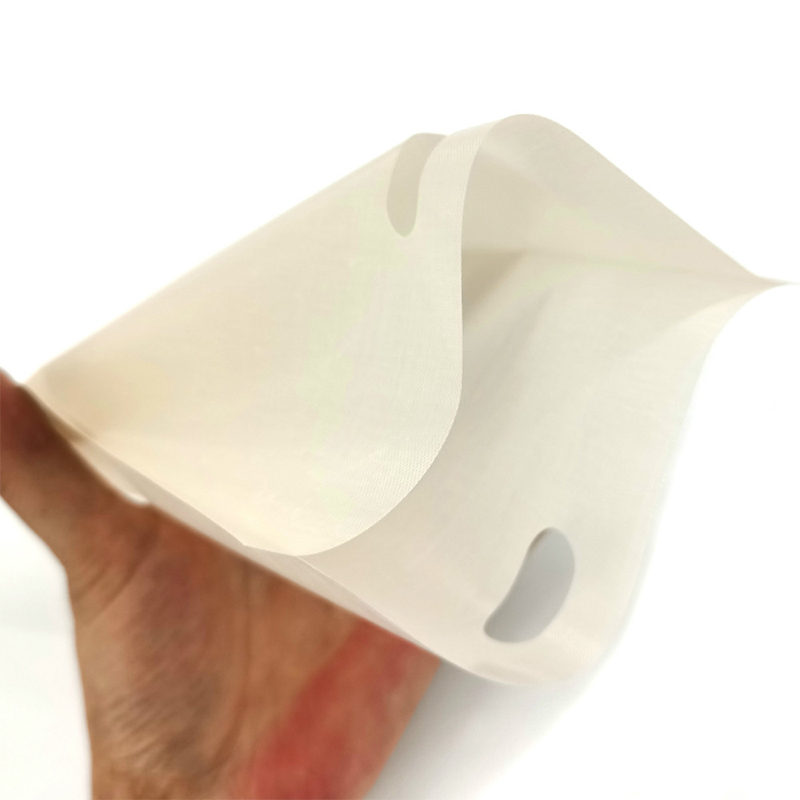 Hassas Uygulamalar için Kaydırılmış PTFE Film Bu eğimli PTFE film, sıkı kalınlık toleransları ve pürüzsüz bir yüzey sunarak contalar, astarlar ve bant desteği için uygun hale getirir. Elektrik yalıtımı ve kimyasal direnci, elektronik ve tıbbi cihazlarda kullanımını genişletmektedir. Ürünü Görüntüle →
Üretim yöntemine göre tipik film kalınlığı aralıkları
PTFE Film Üretimi Adım 3: Dağlama ve Yüzey İşlem
İşlenmemiş PTFE filmin yüzey enerjisi yaklaşık 18 ila 20 din/cm'dir, bu da standart yapıştırıcılarla yapışmayı imkansız hale getirir.
Yapışmayı iyileştirmek için üreticiler sodyum naftalin aşındırma işlemi uygular. Film koyu kahverengiye veya siyaha döner ve işlem, polar gruplara sahip mikro pürüzlü bir yüzey oluşturur. Yüzey enerjisi 50 din/cm'nin üzerine çıkarak akrilik ve silikon yapıştırıcıların sağlam bir şekilde tutunmasını sağlar.
Aşındırma derinliği dengelenmelidir. Aşırı aşındırma filmi zayıflatır, yetersiz aşındırma ise bağ kuvvetinin zayıf olmasına neden olur. Kazınmış filmlerin çoğu rulo halinde üretilir, ardından genişliğe göre kesilir. Aşındırma maddesi reaktif olduğundan, büyük ölçekli aşındırma, kontrollü atık arıtımı gerektirir; bu da, bir fabrikayı denetlediğinizde başka bir tedarikçi yeterliliği katmanı ekler.
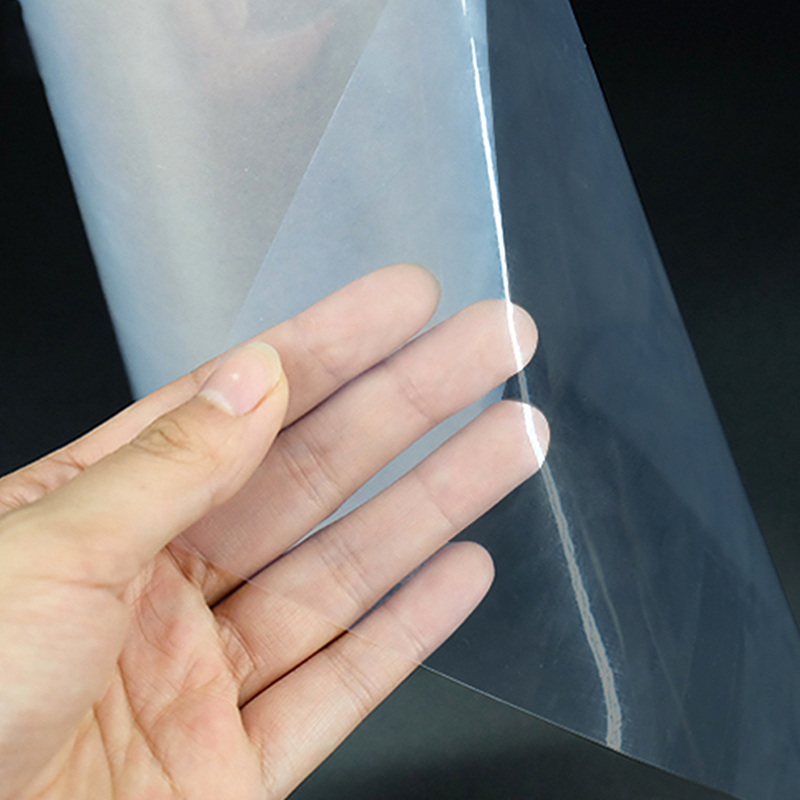 Güçlü Bağlanma için Kazınmış PTFE Film Yüzeyi sodyum naftalin ile işlenmiş bu kazınmış PTFE film, metallere ve kauçuklara yapışmayı artırır. Güvenilir bağlanmanın kritik olduğu yüksek sıcaklıktaki bantlar ve kompozitler için gereklidir. Ürünü Görüntüle →
PTFE Film İmalatında Kalite Kontrol
PTFE filmin güvenilirliği ölçülebilir parametrelerle tanımlanır: yoğunluk, kalınlık toleransı, çekme mukavemeti ve dielektrik mukavemeti.
ISO 9001 sertifikalı bir tesis, her partiyi 2,13 ila 2,19 g/cm3 arasında olması gereken yoğunluk açısından test eder. İşlenmemiş PTFE filmin gerilme mukavemeti, yönelime bağlı olarak 20 ila 35 MPa arasında değişir. 0,1 mm'lik bir film için dielektrik mukavemeti genellikle 60 kV/mm'nin üzerindedir.
| Mülkiyet | Standart değer |
| Yoğunluk (g/cm3) | 2.13-2.19 |
| Kalınlık toleransı (mm) | /-0,01 |
| Çekme mukavemeti (MPa) | 20-35 |
| Dielektrik dayanımı (kV/mm, 0,1 mm film) | 60'ın üstü |
| Yüzey enerjisi, işlenmemiş (din/cm) | 18-20 |
| Yüzey enerjisi, kazınmış (din/cm) | 50'nin üzerinde |
FEP Film ve Oyuncu Seçimi Alternatifi: Alıcıların Bilmesi Gerekenler
FEP filmii yontulmamıştır; FEP eriyik halinde işlenebilen bir floropolimer olduğundan eritilerek ekstrüde edilir veya dökülür.
FEP filmi şeffaftır, ışık geçirgenliği yüksektir ve UV reçine kullanan 3D yazıcılar için standart ayırıcı katmandır. 100 mikron FEP serbest bırakma filmi, 3D baskı pazarında en yaygın kalınlıktır. Işık geçirgenliği genellikle %95'in üzerindedir ve UV ışığının saçılmadan filmden geçmesi gerektiğinden baskı doğruluğunu doğrudan etkiler.
Yaygın bir satın alma sorusu: FEP filmi her uygulamada PTFE filmin yerini alabilir mi? Cevap hayır. PTFE daha iyi kimyasal direnç ve daha geniş bir sürekli sıcaklık aralığı sağlarken, FEP optik netlik ve daha kolay ısı yalıtımı sunar. Belirli uygulamalar için PTFE ile FEP'in bu teknik karşılaştırması, hangi malzemenin ürün grubunuza uygun olduğuna karar vermenize yardımcı olacaktır.
 3D Baskı için 100μm FEP Film %96 ışık geçirgenliği ve yüksek çekme dayanımına sahip bu FEP film, LCD/DLP yazıcılarda verimli reçine kürleme sağlar. Yapışmaz yüzeyi kolay çıkarılmasına yardımcı olur ve yüksek baskı kalitesini destekler. Ürünü Görüntüle →
Kıvrımlı PTFE film
Kimyasallara dayanıklılık, -200 ila 260 derece C arasında sürekli hizmet ve zorlu koşullar altında dayanıklılık açısından en iyisi.
FEP film
3D baskı ve elektronikte optik netlik, ısıl yapışma ve UV iletimi açısından en iyisi.
SSS: PTFE Film İmalatı Soruları
PTFE film üretmenin en yaygın yöntemi nedir?
Kaydırma en yaygın ve uygun maliyetli yöntemdir. Sinterlenmiş bir PTFE silindirinden ince, sürekli bir filmi soymak için hassas bir torna kullanır. Bir PTFE dispersiyonunun perdahlanması bir alternatiftir, ancak işlenmemiş film için daha az yaygındır.
PTFE filmi ekstrüzyonla yapılabilir mi?
Standart PTFE, ayrışma sıcaklığının altında erimediği için eritilerek ekstrüzyona tabi tutulamaz. FEP ve PFA eriyik halinde işlenebilir, dolayısıyla filmleri ekstrüde edilebilir, ancak PTFE filmi sıyırma veya dispersiyon perdahlama yoluyla üretilir.
Kazınmış PTFE film neden koyu kahverengiye dönüyor?
Koyu kahverengi renk, sodyum naftalin aşındırma işleminden gelir. Reaksiyon yüzeydeki flor atomlarını uzaklaştırır ve oksijen içeren grupları devreye sokar, bu da PTFE'nin hacimsel özelliklerini etkilemeden yapışkanın ıslanabilirliğini artırır.
Kaydırılmış PTFE film için hangi kalınlık toleransı beklenebilir?
CNC kontrollü sıyırma ekipmanı ile 0,5 mm'nin altındaki film kalınlıkları için /-0,01 mm'ye ulaşılabilir. Tedarikçinin iddiasını değil, her zaman denetim raporunu isteyin.
PTFE filmin nasıl üretildiğini anlamak güvenilir bir tedarikçi seçmenin ilk adımıdır. Reçine kalitesi, sinterleme profili, yontma ekipmanı ve aşındırma işleminin şirket içinde yapılıp yapılmadığını sorun. Bu ayrıntılar, tutarlı film ile partiden partiye değişiklik arasındaki farkı yaratır.
Hemen Bize Mesaj Atın!
- Telefon: +86-18651171105
- Faks: +86-18651171105
- E-posta:
- Adres: No. 18, Yongxin Doğu Yolu, Gaogang Bölgesi, Taizhou Şehri, Jiangsu Eyaleti, Çin.
Telif Hakkı © Yaxing Plastic Industry Co., Ltd. Tüm Hakları Saklıdır. Özel Üst Düzey Hassas PTFE Serisi Ürün Üreticileri 